Пластиковые канистры востребованы в химической, пищевой, автомобильной и аграрной отраслях. Для стабильного выпуска тары важны не только выдувная машина и пресс-форма, но и подготовка сырья, охлаждение, контроль герметичности и грамотная настройка цикла. Надёжный процесс снижает брак и затраты.
Что определяет качество пластиковой канистры
Наиболее распространённым способом выпуска полых ёмкостей является экструзионно-выдувное формование. Расплавленный полимер выходит из экструзионной головки в виде рукава, затем пресс-форма смыкается вокруг заготовки. Внутрь подают сжатый воздух, материал повторяет контур формующей полости, после охлаждения изделие извлекают и направляют на обрезку, контроль или упаковку. Метод подходит для изготовления как небольших ёмкостей, так и крупногабаритной тары.
Состав линии для экструзионно-выдувного формования
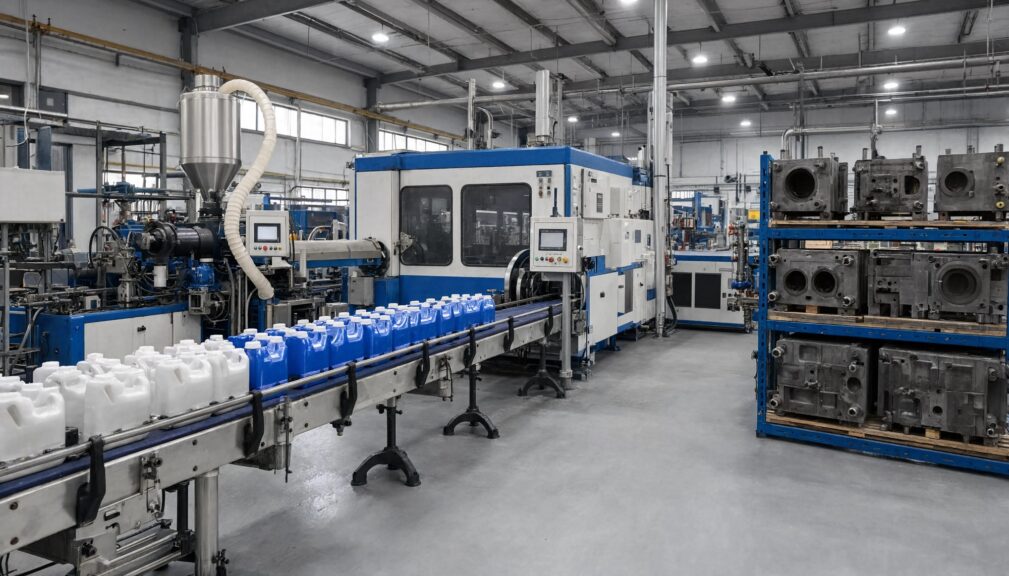
Базовая линия включает экструдер, выдувной узел, систему смыкания формы, гидравлику или сервоприводы, шкаф управления и оснастку. Для серийного выпуска также нужны загрузчик сырья, дробильная машина для технологических отходов, смеситель красителя, компрессор, оборудование для охлаждения и участок финишной обработки. Полный перечень узлов и принципы их подбора рассматривает оборудование для производства канистр методом экструзионно-выдувного формования.
Как выбрать выдувную машину под канистры
Ключевыми параметрами станка становятся объём изделия, количество гнёзд пресс-формы, производительность экструдера, усилие смыкания и допустимые размеры оснастки. Машина с несколькими ручьями помогает увеличить выпуск типовой малой тары, однако требует точной балансировки распределения расплава. Для крупных канистр важнее запас по усилию смыкания, стабильность толщины стенки и надёжность механизма переноса.
- Для канистр 1–5 л часто выбирают многогнёздную оснастку для массовых партий.
- Тару 10–30 л выпускают на оборудовании с увеличенным ходом плит и усиленной рамой.
- При частой смене ассортимента ценятся быстрая переналадка, память рецептур и удобный доступ к форме.
- Для опасных жидкостей необходимы контроль массы, проверка герметичности и воспроизводимая геометрия горловины.
Для флаконов бытовой химии со сложной геометрией, ручкой или узкой горловиной важны точность оснастки и качество поверхности. Возможности оборудования помогает оценить экструзионно-выдувная машина для флаконов бытовой химии.
Пресс-форма, горловина и распределение толщины
Пресс-форма определяет геометрию корпуса, расположение ручки, рельеф, посадочное место под этикетку и точность горловины. Для канистр особенно важно корректно сформировать дно и плечевую часть: эти зоны испытывают нагрузку при наполнении и хранении. Конструкторы задают распределение материала по длине рукава с помощью программируемого контроля толщины. Это позволяет усилить критичные участки, не увеличивая массу всей канистры.
Качество горловины влияет на работу укупорочного оборудования и герметичность упаковки. Если резьба, плоскость под прокладку или контрольное кольцо выполнены неточно, даже прочная канистра может стать причиной брака. До запуска серии целесообразно провести испытания с реальной крышкой, содержимым, этикеткой и режимом транспортировки, а не ограничиваться визуальной оценкой образца.
Охлаждение как часть стабильного производственного цикла
После выдува полимер должен равномерно отдать тепло форме. Недостаточное охлаждение увеличивает цикл, вызывает усадку, коробление стенок и нестабильность размеров. Температуру воды, расход и состояние каналов контролируютвместе с температурой расплава и давлением выдува.
Для отвода тепла применяют чиллеры, поддерживающие режим в пресс-форме и дополнительных зонах оборудования. Практические особенности такого решения описаны в материале чиллер для охлаждения пресс-формы и загрузочной зоны.Правильно рассчитанная холодильная мощность помогает сократить цикл и получить повторяемый вес изделия.
Контроль качества и экономика выпуска
В производственном регламенте фиксируют температуру по зонам экструдера, скорость вращения шнека, массу заготовки, время охлаждения, давление воздуха и усилие смыкания. Готовые канистры проверяют на массу, габариты, герметичность, качество ручки, резьбы и линии сварки. Для тары под агрессивные составы дополнительно проводят тесты на совместимость материала с продуктом и длительное хранение.
Экономичность проекта зависит от стоимости полимера, энергии, оснастки, амортизации, доли возвратного материала и производительности линии. Снижение веса канистры допустимо только после испытаний: чрезмерная экономия ухудшает жёсткость и повышает риск рекламаций. Качественная форма и охлаждение помогают сделать себестоимость более прогнозируемой.